
 +7 (495) 687-96-95
 info@temp-bp.ru

Зачем нужно корончатое сверло и как не сжечь его за первые пять минут
Корончатое сверло: коротко о главном
Корончатое сверло (кольцевая фреза, annular cutter) срезает металл не по всему сечению отверстия, а только узким кольцом по контуру. Середина остаётся целой и выходит наружу цилиндрическим керном. За счёт этого отверстие диаметром 20–60 мм в стали толщиной 10–50 мм делается за один проход, без пилотного сверла и ступенчатого рассверливания, с меньшим усилием и меньшим нагревом.
Сжигают такой инструмент почти всегда одними и теми же способами: сверлят всухую, ставят обороты «как для обычного сверла», слишком робко подают или работают с плохо прижатым магнитом. Каждая из этих ошибок способна убить новую коронку буквально за одно-два отверстия. Ниже — как устроен инструмент, где он действительно нужен, как выбрать исполнение и как настроить режим, чтобы ресурс уходил на сотни отверстий, а не на первые пять минут.
Как устроено корончатое сверло
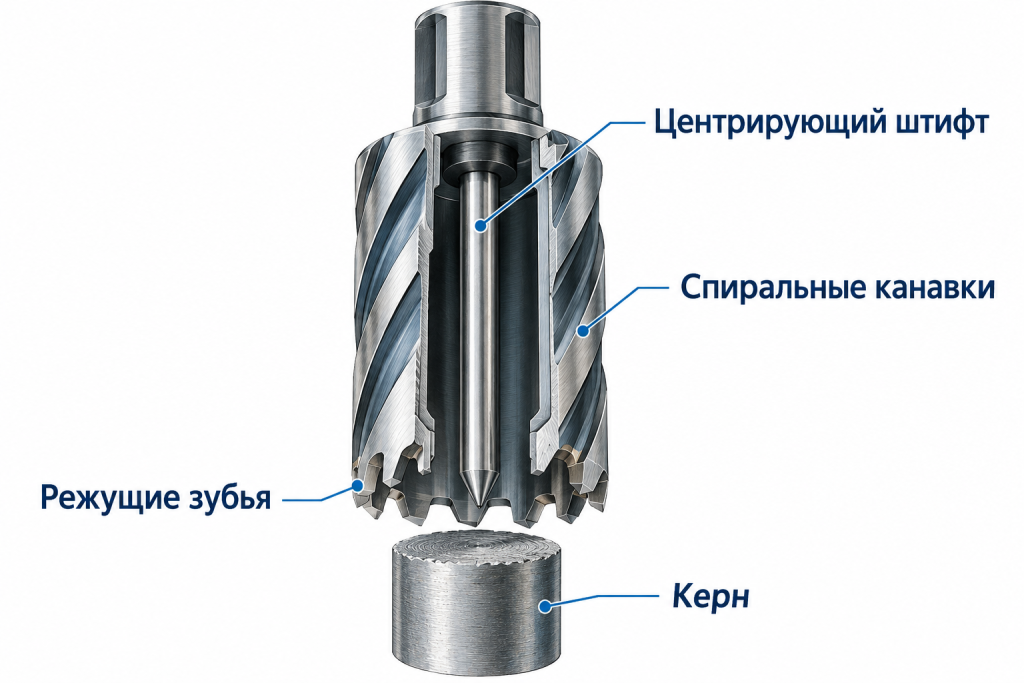
Внешне это полый стальной стакан с зубьями на торце. У него несколько ключевых элементов:
- Режущие зубья — обычно с разной высотой и углами заточки соседних зубьев. Такая схема делит стружку на узкие ленты, и она не забивает канавки.
- Спиральные канавки на наружной поверхности отводят стружку вверх, из зоны резания.
- Хвостовик — чаще всего Weldon 19,05 мм (3/4") с двумя лысками под стопорные винты. Встречаются и другие посадки, для них применяют переходники под Weldon.
- Центрирующий штифт (пилот, выталкиватель) проходит сквозь коронку. Он указывает точку центра по керну, при работе утапливается пружиной, а в конце прохода выталкивает керн. Через зазор вокруг штифта к кромкам поступает СОЖ.
Диаметр штифта зависит от серии, диаметра и глубины коронки. Наиболее распространённые размеры — 6,34 мм и 7,98 мм, но перед заказом сверяйтесь с паспортом: центровочные штифты разных производителей не всегда взаимозаменяемы.
Зачем оно нужно, если есть спиральное сверло
Спиральное сверло превращает в стружку весь объём будущего отверстия. Корончатое — только кольцо. На диаметрах 30–50 мм это примерно 35–50% металла от полного сечения. Отсюда вытекают практические преимущества:
|
Параметр |
Спиральное сверло |
Корончатое сверло |
|
Объём снимаемого металла |
Всё сечение отверстия |
Только кольцо шириной в несколько миллиметров |
|
Подготовка |
Для Ø20+ мм обычно нужно пилотное отверстие и 2–3 ступени рассверливания |
Один проход, без пилота |
|
Осевое усилие и мощность |
Высокие, особенно из-за поперечной кромки |
Заметно ниже — поперечной кромки нет |
|
Нагрев |
Больше, тепло копится в центре |
Меньше, при правильной подаче СОЖ |
|
Качество отверстия |
Требует развёртки или зенкерования для точных работ |
Ровная стенка, малый заусенец, часто без доработки |
|
Оборудование |
Дрель, станок, ЧПУ |
Магнитный станок, сверлильный станок, специальные серии — дрель |
Главная сфера применения — металлоконструкции: отверстия под болты в балках, швеллерах, фланцах и закладных, монтаж на месте, где деталь не поставить на станок. Здесь коронка в связке с магнитным сверлильным станком экономит часы: вместо цепочки «керн — 8 мм — 16 мм — 22 мм» получается одна операция.
Если отверстие нужно маленькое или металл тонкий, коронка избыточна. Для листа 1–4 мм проще взять ступенчатое сверло или биметаллическую коронку, а до Ø12–13 мм — обычные сверла по металлу.
Как выбрать: HSS или TCT
Материал режущей части
Корончатые сверла выпускают в двух основных исполнениях. От выбора зависит и ресурс, и допустимый режим.
|
Исполнение |
Где применять |
Сильная сторона |
Ограничение |
|
HSS / HSS-Co |
Конструкционная сталь, монтаж, средние объёмы |
Вязкость, стойкость к вибрации, можно перетачивать, доступная цена |
Невысокая скорость резания, чувствительна к перегреву |
|
TCT (твёрдосплавные напайки) |
Большие диаметры, серия, нержавейка, твёрдые и абразивные стали |
Высокая скорость, ресурс, теплостойкость |
Боится ударов и вибрации, требует жёсткой системы и стабильной подачи |
Практическое правило: для монтажа металлоконструкций из стали типа Ст3 и 09Г2С на диаметрах до 40–50 мм достаточно корончатых сверл HSS. Подробнее о том, почему быстрорежущая сталь держит нагрев, — в статье «Что такое HSS-сталь». Для больших диаметров, серий и нержавеющих марок выгоднее корончатые сверла TCT: стоят дороже, но на одно отверстие выходят дешевле. Для рельсов существуют отдельные твёрдосплавные коронки для рельсовой стали.
Глубина резания
Рабочая глубина — обычно 25, 30,40, 35, 50, 80, 110, 150, 200 мм, у длинных серий больше. Берите ближайшую глубину, перекрывающую толщину пакета с небольшим запасом. Лишняя длина — это лишний вылет, вибрация и риск сколов. Если толщины не хватает, используют удлинители Weldon, но каждый удлинитель снижает жёсткость, поэтому режим придётся уменьшить.
Диаметр под крепёж
Под болтовые соединения диаметр выбирают по классу точности отверстия: например, под М20 чаще всего сверлят 22 мм. Логика подбора зазоров для крепежа разобрана в материале «Как правильно подобрать диаметр сверла». Популярные размеры удобно смотреть сразу в подборках: Ø18 мм, Ø22 мм, Ø25 мм. Если диаметры нужны разные, практичнее набор корончатых сверл.
На чём работать
Основная платформа — магнитный сверлильный станок: он держится прямо на детали, задаёт перпендикулярность и обеспечивает постоянную подачу. Подойдёт и стационарный сверлильный станок с переходником под Weldon. Обычная дрель с ключевым патроном для стандартных коронок не годится: биение, перекос и рывки подачи быстро выкрашивают зубья. Для ручной работы есть отдельные облегчённые корончатые сверла для ручных дрелей — у них своя геометрия и ограничения по диаметру и толщине.
Почему коронка сгорает за первые пять минут
У кольцевой фрезы тонкие зубья и узкое кольцо резания. Запаса металла, который мог бы принять на себя тепло, у неё мало. Поэтому любая ошибка проявляется быстро: сначала синеет стружка, затем визжит инструмент, затем зубья «садятся» или выкрашиваются. Пять типичных сценариев:
- Сухой старт. Бак не открыт или СОЖ не доходит до кромок. На первом же отверстии в 20 мм стали зубья перегреваются и теряют твёрдость.
- Обороты «как у сверла». Корончатое сверло работает на скорости, близкой к фрезе того же диаметра. Ø30 мм на 900 об/мин для HSS — это перегрев с гарантией.
- Слабая подача. Страх сломать коронку приводит к тому, что зубья трут, а не режут. Металл наклёпывается, особенно нержавейка, и следующий оборот идёт по ещё более твёрдой поверхности.
- Плохая фиксация магнита. Тонкий, ржавый, окрашенный или неровный металл ослабляет притяжение. Станок покачивается, зубья получают удар — сколы на твёрдом сплаве появляются за секунды.
- Забитая стружкой зона. Длинная лента наматывается на коронку, канавки забиваются, СОЖ не проходит, инструмент заклинивает в пропиле.
Режимы: какие обороты и подачу ставить
Обороты рассчитывают по скорости резания Vc и диаметру коронки:
n = (1000 × Vc) / (π × D)
где n — частота вращения, об/мин; Vc — скорость резания, м/мин; D — диаметр коронки, мм. Та же формула применяется для спиральных сверл и фрез — см. статью «Режимы резания при фрезеровании».
Ориентиры скорости резания по каталогам производителей кольцевых фрез: для HSS по конструкционной стали — около 20–30 м/мин, по нержавеющей — примерно втрое меньше; для TCT по конструкционной стали — 50–80 м/мин. Ниже — расчётные обороты для стали средней твёрдости (Ст3, 09Г2С, S235–S355):
|
Диаметр коронки, мм |
HSS, об/мин (Vc 20–30 м/мин) |
TCT, об/мин (Vc 50–80 м/мин) |
|
14 |
450–680 |
1140–1820 |
|
18 |
350–530 |
880–1410 |
|
22 |
290–430 |
720–1160 |
|
26 |
250–370 |
610–980 |
|
32 |
200–300 |
500–800 |
|
40 |
160–240 |
400–640 |
|
50 |
130–190 |
320–510 |
|
60 |
110–160 |
270–420 |
Это стартовые значения, а не догма. Приоритет всегда у паспорта конкретной серии. Начинайте с нижней границы диапазона и поднимайте обороты, только если стружка ровная, а звук спокойный. У магнитных станков обычно несколько ступеней редуктора — выбирайте ближайшую ступень ниже расчётной.
Подачу для кольцевых фрез обычно указывают в диапазоне примерно 0,05–0,15 мм/об для малых и средних диаметров и больше — для крупных. На ручной подаче магнитного станка цифры не выставить, поэтому ориентируйтесь по стружке:
- стружка выходит непрерывной лентой или крупными завитками, светлая или соломенного цвета — режим в норме;
- стружка синяя или фиолетовая — перегрев: снизьте обороты, проверьте СОЖ;
- вместо стружки пыль и мелкие иглы — подача мала или зубья затупились;
- станок дёргается, слышен стук — подача велика или магнит не держит.
Для нержавеющей стали логика та же, что и у спиральных сверл: низкая скорость, уверенная непрерывная подача, обильная смазка, без пауз на трение. Почему нержавейка так быстро упрочняется, подробно разобрано в статье «Чем сверлить нержавейку».
Охлаждение: без СОЖ коронка не работает
Для кольцевой фрезы СОЖ — не опция, а часть конструкции. Большинство магнитных станков подают жидкость внутрь коронки, она выходит по зазору вокруг центрирующего штифта прямо к зубьям. Здесь есть важная деталь: у многих систем поток открывается, когда штифт утоплен, то есть коронка уже упирается в металл. Поэтому кран бака открывают заранее и проверяют, что жидкость действительно идёт.
Чем охлаждать:
- Эмульсия на основе концентрата СОЖ — основной вариант для горизонтальной поверхности и серии. Концентрацию выдерживают по рекомендации производителя состава. Подходящие жидкости — в разделе концентраты СОЖ.
- Спрей или паста — для вертикальных стен и потолочных работ, когда жидкость стекает мимо зоны резания. Состав наносят в паз и на зубья перед каждым отверстием. См. смазочно-охлаждающие спреи.
- Чугун традиционно сверлят всухую или с обдувом — следуйте рекомендации производителя коронки.
Вода без присадок, моторное масло и отработка — плохая замена: они либо не смазывают, либо дымят и коксуются на кромках.
Пошаговая технология
Подготовка
- Зачистите место установки магнита от окалины, краски, брызг сварки и стружки. Основание должно лечь всей плоскостью.
- Проверьте толщину металла. Магнит развивает заявленное усилие на массивной стали, обычно от 10 мм. На тонком листе подложите снизу стальную плиту или используйте механический прижим.
- Накерните центр и совместите с ним центрирующий штифт.
- Проверьте, что коронка надёжно закреплена винтами по лыскам Weldon, штифт ходит свободно, зубья целые.
- При работе на вертикали и потолке обязательно пристегните страховочную цепь или ремень станка.
- Откройте подачу СОЖ и выставьте обороты по таблице.
Врезание
Первые 1–2 мм проходят с пониженной подачей: зубья должны сформировать кольцевую канавку, пока коронка не «встала» в пропил. Удар зубьями о металл в момент касания — частая причина сколов на TCT. Как только канавка сформирована, переходите на рабочую подачу и держите её равномерно.
Основной проход
Подача непрерывная, без остановок «на подумать». Если стружка начинает наматываться, коротко ослабьте нажим, чтобы она отломилась, и продолжайте. На глубоких отверстиях периодически приподнимайте коронку на доли миллиметра — это помогает выносить стружку и пропускать СОЖ к зубьям. Не выводите вращающуюся коронку полностью и не заводите её обратно ударом.
Выход
Перед выходом снизьте подачу. В момент прорыва нагрузка на зубья распределяется неравномерно, и полный нажим приводит к сколам и рваному заусенцу. После выхода штифт вытолкнет керн. Керн горячий и острый, вылетает с усилием пружины — не стойте под ним и не подставляйте руку. Остатки заусенца удаляют инструментом для снятия заусенцев или зенковкой.
Частые ошибки и способы исправления
|
Симптом |
Вероятная причина |
Что сделать |
|
Синяя стружка, дым |
Нет СОЖ, завышены обороты |
Остановиться, проверить подачу жидкости, снизить ступень редуктора |
|
Визг, стружки почти нет |
Малая подача, затупление, наклёп |
Увеличить подачу; если не помогает — осмотреть зубья и переточить или заменить |
|
Сколы зубьев |
Вибрация, слабый магнит, удар при врезании или выходе |
Зачистить основание, подложить плиту, мягче врезаться и выходить |
|
Коронка заклинивает |
Стружка забила канавки, нет СОЖ, перекос |
Чаще ломать стружку, проверить перпендикулярность и подачу жидкости |
|
Керн застрял в коронке |
Сломан или слаб выталкиватель, неполный проход, сверление пакета с зазором между листами |
Проверить штифт и пружину; пакет стягивать струбцинами без зазоров |
|
Отверстие больше номинала, овал |
Биение посадки, изношенный переходник, люфт станка |
Проверить посадку Weldon и направляющие станка, убрать удлинители |
|
Быстрый износ на нержавейке |
Режим «как по стали», мало смазки |
Снизить Vc в 2–3 раза, держать подачу без пауз, перейти на TCT |
Можно ли сверлить коронкой трубы, пакеты и уже начатые отверстия
Трубы и круглые поверхности — только с призматическим прижимом или специальной оснасткой: магнит на кривизне держит плохо, а зубья входят в металл не одновременно. Пакет из нескольких листов сверлят, когда листы плотно стянуты: в зазор между ними уходит стружка, и керн заклинивает. Рассверливать коронкой уже существующее отверстие или делать отверстие, частично перекрывающее соседнее, — нештатный режим: нагрузка ложится на часть зубьев, штифт не центрирует. Такие задачи лучше решать ступенчатыми корончатыми сверлами или фрезерованием.
Как понять, что коронку пора перетачивать
Признаки износа: растёт усилие подачи, стружка становится мельче и темнее, усиливается заусенец на выходе, появляется высокий звук. Не доводите до аварийного состояния. HSS-коронки перетачивают на специальных заточных станках с сохранением геометрии каждого зуба. TCT-напайки затачивают алмазным кругом, это работа для сервиса. Дешевле отправить коронку на переточку вовремя, чем потом срезать с неё разрушенные зубья.
Чек-лист перед первым отверстием
- Исполнение выбрано под задачу: HSS — для стали и монтажа, TCT — для серии, нержавейки и больших диаметров.
- Глубина коронки перекрывает толщину без лишнего вылета.
- Основание магнита и деталь зачищены, толщина металла достаточная или стоит подкладная плита.
- Страховочная цепь пристёгнута.
- Обороты рассчитаны по Vc и выставлены по нижней границе.
- СОЖ открыта и реально доходит до зубьев.
- Врезание мягкое, подача равномерная, выход с пониженным нажимом.
Корончатое сверло — один из самых производительных инструментов для отверстий в толстой стали. Оно прощает меньше, чем спиральное сверло, но при правильном режиме служит сотни отверстий. Подобрать коронку по диаметру, глубине и материалу можно в разделе корончатые сверла по металлу каталога ТЕМП-БП, а адаптеры под Weldon помогут установить их на имеющееся оборудование.


