
 +7 (495) 687-96-95
 info@temp-bp.ru

Чем и как сверлить нержавеющую сталь
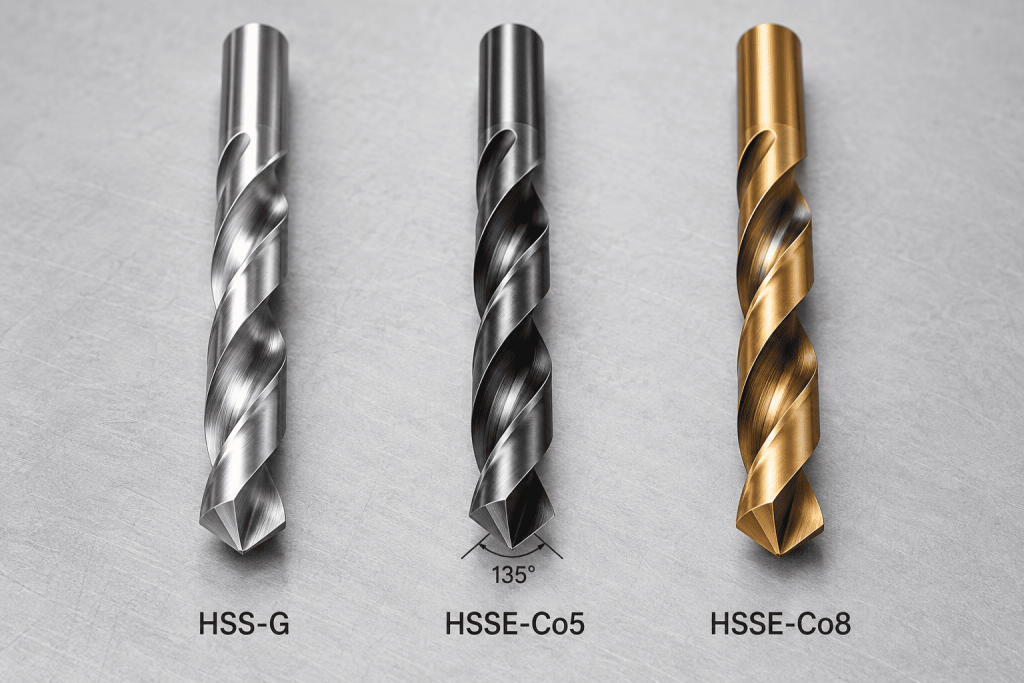
Для большинства аустенитных марок подходят острые шлифованные сверла HSSE-Co5 или HSSE-Co8 с углом при вершине 130–135°, низкая скорость резания, уверенная непрерывная подача и обильная смазка. Главная ошибка — долго тереть металл без образования стружки. Так поверхность упрочняется, режущая кромка перегревается, а следующая попытка становится заметно тяжелее.
Нержавейка сочетает вязкость, низкую теплопроводность и склонность к наклёпу. Поэтому результат определяет не один параметр, а связка из материала режущей части, заточки, частоты вращения, подачи, жёсткого закрепления и охлаждения. Ниже — практическая схема подбора для ручной дрели, сверлильного станка и ЧПУ.
Быстрый выбор за одну минуту
Для листа и деталей из AISI 304, AISI 316, 08Х18Н10 или 12Х18Н10Т разумная отправная точка — кобальтовые сверла HSSE-Co5. Для жаропрочных сплавов, длительной серии и повышенной тепловой нагрузки применяют HSSE-Co8, но такая оснастка более чувствительна к вибрациям и боковой нагрузке. Обычный HSS-G допустим для редкой операции по тонкому листу, если режущая часть новая, деталь закреплена, а зона резания постоянно смазывается.
Чтобы быстро подбирать комплект, используйте последовательность:
- Уточните марку и толщину заготовки.
- Определите диаметр и глубину отверстия.
- Оцените жёсткость оборудования и надёжность зажима.
- Возьмите HSSE-Co5 как базовый вариант, Co8 — для тяжёлого режима и серии.
- Задайте скорость резания по паспорту производителя, рассчитайте частоту вращения и начните с нижней границы.
- Подайте смазку до касания и поддерживайте заметную стружку без пауз на трение.
В каталоге ТЕМП-БП можно сравнить кобальтовые сверла по нержавеющей стали по диаметру, длине и марке HSSE.
Почему нержавеющая сталь быстро портит режущую кромку
Углеродистая сталь обычно отводит часть тепла в заготовку и сравнительно охотно образует стружку. Нержавеющий материал ведёт себя иначе. Тепло концентрируется у режущих кромок, вязкая стружка налипает на канавки, а недостаточная подача превращает резание в трение. Поверхностный слой при этом становится твёрже исходного.
Наклёп хорошо заметен по симптомам: сначала процесс идёт ровно, затем звук становится высоким, стружка мельчает или исчезает, растёт осевое усилие. Заготовка может нормально сверлиться на первых миллиметрах, но при паузе поверхностный слой начинает становиться твёрже. Если продолжать нажим без коррекции, появляется синяя побежалость и округляется вершина. Перегрев — мина замедленного действия: даже если проход завершён, ресурс следующего отверстия уже резко сокращён.
Опасно и обратное поведение — слишком осторожная подача. Мастер снижает нажим, чтобы не сломать оснастку, но кромки перестают врезаться. Каждый оборот должен снимать материал. Если каждый следующий оборот только полирует дно, процесс надо остановить, охладить зону и проверить заточку.
Как выбрать марку и геометрию
HSS, HSSE-Co5 и HSSE-Co8
Быстрорежущая сталь HSS — универсальная основа для мягких конструкционных сталей. Добавка кобальта повышает красностойкость, то есть способность сохранять твёрдость при высокой температуре. Поэтому кобальтовый вариант дольше держит острую кромку при обработке вязких и легированных сплавов.
| Исполнение | Где применять | Сильная сторона | Ограничение |
|---|---|---|---|
| HSS-G | Тонкий лист, единичная операция, мягкие марки | Доступность, хорошая острота после шлифования | Низкий запас по нагреву |
| HSSE-Co5 | AISI 304/316, 08Х18Н10, большинство производственных задач | Баланс теплостойкости и вязкости | Требует смазки и стабильной подачи |
| HSSE-Co8 | Жаропрочные и высоколегированные марки, серия | Максимальный запас по температуре | Более хрупкая кромка, нужна жёсткая система |
| Твёрдый сплав | Станок, короткий вылет, стабильная серия | Высокая производительность и размерная стойкость | Не подходит для ручной дрели и вибрации |
При покупке важно смотреть не только на надпись HSS Co. Добросовестная маркировка указывает Co5 или Co8, стандарт, диаметр и серию. В разделе сверла по металлу доступны фильтры по HSSE-Co5, HSSE-Co8, длине рабочей части и хвостовику.
Угол при вершине и подточка перемычки
Для нержавеющих сплавов чаще подходит угол 130–135°. Такая геометрия делает режущую часть устойчивее и уменьшает склонность к уводу. Крестообразная подточка перемычки облегчает центрирование и снижает осевое усилие. Угол 118° может применяться на мягких марках и при хорошем центрировании, но как универсальный вариант он уступает геометрии 135°.
Кромки должны быть симметричными. Если одна сторона длиннее, отверстие получается больше номинала, одна канавка перегружается, а нагрев растёт. После переточки контролируют угол, равенство режущих губок и состояние перемычки. Следы прижога после заточки недопустимы.
Длина и тип хвостовика
Чем меньше вылет, тем выше жёсткость. Для обычной глубины лучше брать короткое или стандартное исполнение, а удлинённое — только при реальной необходимости. Цилиндрический хвостовик должен быть чистым и зажат по всей доступной длине. Для крупных диаметров на станке используют конус Морзе или проточенный хвостовик, соответствующий патрону.
На какой скорости вести процесс
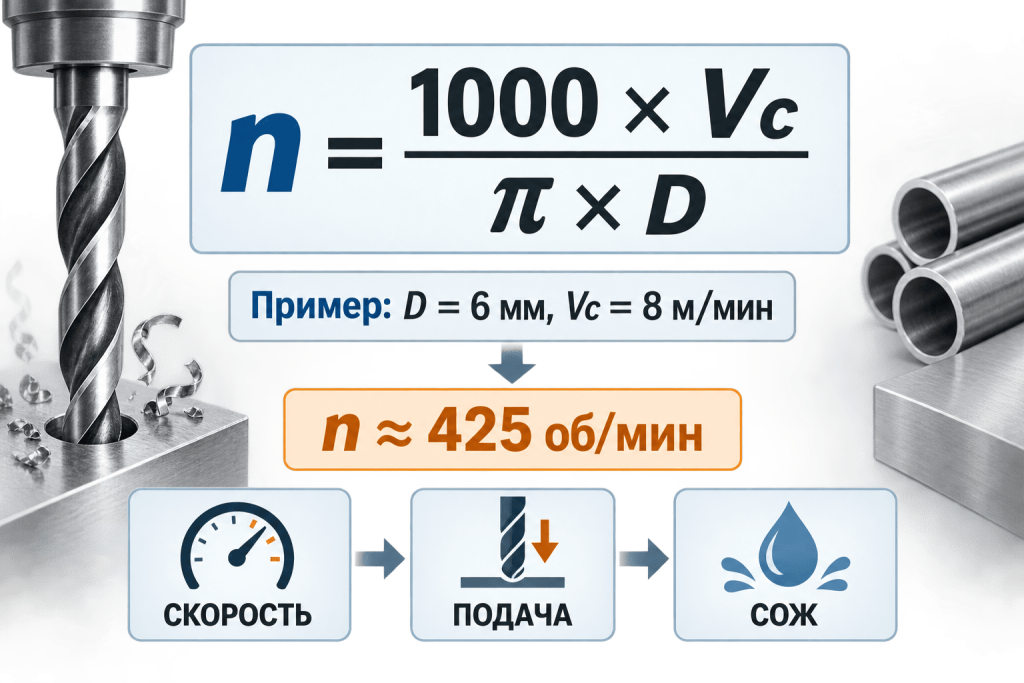
Правильный режим задают через скорость резания Vc, а не на глаз по положению регулятора дрели. Частота вращения рассчитывается так:
n = (1000 × Vc) / (π × D)
где n — об/мин, Vc — скорость резания в м/мин, D — диаметр в мм.
Для HSSE-Co5 по аустенитной стали разумный стартовый диапазон — 6–10 м/мин. Точное значение зависит от серии, покрытия, глубины и способа подачи СОЖ. Паспорт изготовителя имеет приоритет. Для ручной дрели безопаснее начать на 20–30% ниже расчётного значения и поднять частоту только при устойчивой стружке и спокойном звуке.
| Диаметр, мм | Частота при Vc 6 м/мин | Частота при Vc 10 м/мин | Практический старт |
|---|---|---|---|
| 3 | 640 об/мин | 1060 об/мин | 600–750 об/мин |
| 4 | 480 об/мин | 800 об/мин | 450–600 об/мин |
| 5 | 380 об/мин | 640 об/мин | 350–500 об/мин |
| 6 | 320 об/мин | 530 об/мин | 300–420 об/мин |
| 8 | 240 об/мин | 400 об/мин | 220–320 об/мин |
| 10 | 190 об/мин | 320 об/мин | 180–260 об/мин |
| 12 | 160 об/мин | 270 об/мин | 150–220 об/мин |
Это ориентиры, а не универсальная карта. Глубокое отверстие, плохой отвод стружки и ручная подача требуют более консервативного режима. При внутреннем охлаждении и жёстком станке допустимы значения ближе к верхней границе.
Подача важнее желания снизить нагрузку
Нержавеющая поверхность не любит «поглаживания». Режущие губки должны входить под уже упрочнённый слой и формировать цельную стружку. Слишком малая подача ускоряет наклёп, а чрезмерная создаёт сколы и может заклинить канавки.
Для станка берут подачу из карты изготовителя. Как отправную точку для спиральных HSSE небольшого диаметра можно рассматривать примерно 0,04–0,10 мм на вращение, увеличивая значение с ростом диаметра. Но без паспорта конкретной серии это лишь диапазон первичной настройки.
При ручной дрели ориентируются по поведению процесса:
- стружка выходит регулярно и имеет металлический цвет;
- звук ровный, без визга и периодического хруста;
- нажим постоянный, без зависания на одном месте;
- патрон не уводит в сторону;
- после выхода кромки нет синего цвета и сильного заусенца.
Если стружка исчезла, не надо сильнее разгонять шпиндель. Остановитесь, извлеките оснастку, удалите налипание, добавьте смазку и оцените кромки. Попытка продолжить трение способна сжигать даже качественную HSSE-оснастку.
Охлаждение и смазка
СОЖ выполняет три задачи: уменьшает трение, отводит тепло и помогает эвакуировать стружку. Для нержавеющих сталей полезны масла и эмульсии с противозадирными EP-присадками. В единичной слесарной операции применяют специализированную пасту или масло для резания. Вода, бытовое моторное масло и универсальные аэрозоли не заменяют профильный состав в серийном процессе.
Смазку наносят до первого касания. При глубине больше трёх диаметров канавки периодически освобождают от стружки, не оставляя режущую часть вращаться на дне без подачи. На станке поток направляют точно в зону контакта, а не на хвостовик. Подходящие составы и устройства собраны в разделе СОЖ и системы охлаждения.
Если предстоит серия, подбирать жидкость следует вместе с режимом. Слишком слабая концентрация ухудшает смазывание, чрезмерная может давать пену и загрязнять оборудование. Регламент производителя состава определяет концентрацию, совместимость с металлом и требования к обслуживанию ванны.
Пошаговая технология
Подготовка
- Проверьте марку и толщину материала.
- Наметьте центр керном. Для тонкого лицевого листа используйте лёгкий удар, чтобы не деформировать поверхность.
- Жёстко зафиксируйте деталь в тисках или прихватах. Удерживать её рукой опасно.
- Проверьте биение патрона и минимизируйте вылет.
- Нанесите СОЖ на точку входа.
Начало прохода
Начинайте на пониженной частоте. Для диаметра 6 мм в AISI 304 при HSSE-Co5 можно взять около 300–400 об/мин и затем корректировать режим по паспорту и стружке. Ось должна быть перпендикулярна поверхности. После уверенного врезания поддерживайте непрерывный нажим.
Нержавейка быстро упрочняется в точке остановки, поэтому нельзя долго держать вращение без углубления. Если мощности не хватает, лучше прекратить процесс, чем сжигать кромку трением.
Глубокое отверстие
При глубине свыше 3D применяют ступенчатый вывод стружки: короткий заход, остановка вращения, полный или частичный вывод, очистка канавок, новая порция СОЖ. Частота таких циклов зависит от геометрии и пластичности марки. Нельзя резко реверсировать под нагрузкой — это создаёт боковой удар и скол.
Пилотный диаметр оправдан при крупном проходе, но не должен быть слишком большим: поперечная кромка следующей ступени должна участвовать в центрировании, а режущие губки — иметь достаточную опору. Для ручного оборудования практична ступенчатая схема, например 4–6–10 мм, если итоговый размер равен 10 мм и жёсткость системы ограничена. На станке предпочтительнее технология из карты производителя.
Выход из материала
Перед выходом снизьте осевое усилие, сохранив вращение. Так уменьшается вероятность выкрашивания и крупного заусенца. После остановки удалите стружку щёткой, а не рукой. Размер проверяйте калибром или штангенциркулем после охлаждения детали.
Ручная дрель, сверлильный станок и ЧПУ
Ручная дрель подходит для единичных отверстий небольшого диаметра, когда можно обеспечить упор и перпендикулярность. У неё слабее контроль подачи и выше риск перекоса. Нужны две руки, дополнительная рукоятка, исправный патрон и низкоскоростной редуктор.
Сверлильный станок даёт более ровную ось и постоянную подачу. Заготовку обязательно фиксируют. Для серии полезны механическая подача, ограничитель глубины и стабильная система подачи жидкости.
На ЧПУ режим задаётся через Vc и подачу на вращение. Важны короткий вылет, контроль биения, корректный цикл удаления стружки и давление охлаждения. Твёрдосплавные решения подходят именно здесь, если система достаточно жёсткая. Просверливать большую серию следует после пробного прохода и контроля размера: слишком высокий режим лучше выявить до запуска партии. К настройке нужно подходить как к единому процессу, а не исправлять каждый параметр отдельно.
Частые ошибки и способы исправления
| Симптом | Вероятная причина | Что сделать |
|---|---|---|
| Визг, стружки почти нет | Малая подача, затупление, наклёп | Остановить процесс, проверить кромки, снизить частоту и восстановить уверенную подачу |
| Синяя режущая часть | Недостаток СОЖ или слишком высокая скорость | Охладить, заменить повреждённую оснастку, пересчитать режим |
| Увод от разметки | Нет кернения, большое биение, угол 118° без подточки | Накернить, проверить патрон, применить 130–135° split point |
| Сколы по кромке | Вибрация, боковая нагрузка, хрупкий Co8 | Уменьшить вылет, усилить зажим, рассмотреть Co5 |
| Заусенец на выходе | Высокая подача перед выходом, тупая геометрия | Ослабить осевое усилие на последних миллиметрах, переточить |
| Заклинивание в глубине | Канавки забиты, мало жидкости | Делать циклы вывода, очищать канавки, усилить подачу СОЖ |
| Отверстие больше номинала | Несимметричная заточка или биение | Проверить губки, патрон и радиальное биение |
Почему нельзя давить после появления синевы
Синий цвет означает, что температура уже вышла за безопасный диапазон. Даже кобальтовый материал не делает режущую часть неуязвимой. Продолжение прохода способно испортить отверстие, вызвать заклинивание и увеличить стоимость операции. Повреждённую кромку перетачивают с охлаждением или заменяют.
Почему высокая скорость не ускоряет задачу
При росте частоты тепловыделение увеличивается быстрее, чем успевает отводиться через вязкую заготовку и жидкость. В результате оснастка быстро тупится, подача падает, а общее время лишь растёт. Выбирать режим нужно по Vc и диаметру, а не по максимальным возможностям дрели.
Когда брать Co5, а когда Co8
Co5 лучше переносит небольшие ударные нагрузки и подходит для большинства производственных задач по AISI 304/316. Co8 имеет больший запас по горячей твёрдости, но требует жёсткого станка, точного зажима и стабильной подачи. Для ручного оборудования дорогой Co8 не всегда даёт преимущество.
Контроль результата и признаки нормального процесса
Хорошо настроенное сверление даёт повторяемый звук, равномерную стружку, предсказуемое осевое усилие и чистую кромку отверстия. Диаметр остаётся в допуске, а после нескольких проходов характер процесса не меняется резко. На серии полезно фиксировать число деталей до переточки, фактическую частоту, подачу, концентрацию жидкости и марку заготовки. Износ оценивают до появления аварийных признаков. Если растёт осевое усилие, увеличивается заусенец или ухудшается поверхность, оснастку выводят из процесса. Плановая переточка дешевле поломки в детали.


