
 +7 (495) 687-96-95
 info@temp-bp.ru


Если на чертеже указано 12 мм резьбы полного профиля, сверлить отверстие на 12 мм недостаточно. Чтобы сформировать последний полный виток, метчик должен пройти глубже на длину своей заборной части. Под концом инструмента нужен зазор, а у спирального сверла часть глубины приходится на конус, где отверстие уже сужается.
В глухом отверстии важно проверить и обратное ограничение. Если засверлиться слишком глубоко, можно выйти в соседний канал или оставить стенку тоньше, чем допускает чертёж. Поэтому сначала рассчитывают, сколько места нужно инструменту, затем проверяют, сколько глубины позволяет деталь. Если эти размеры не сходятся, меняют инструмент или технологию.
Какие глубины нужно различать
На чертеже, в карте наладки и в программе станка под словом «глубина» могут подразумеваться разные размеры. Для расчёта возьмите одну базу, обычно торец детали, и приведите к ней все значения.
| Размер | До какой точки измеряется | Для чего нужен |
|---|---|---|
| Глубина резьбы полного профиля | От базы до нижней границы участка с полным профилем | Определяет, насколько глубоко должна быть сформирована рабочая резьба |
| Глубина хода метчика | От базы до крайней точки метчика в конце рабочего хода | Позволяет настроить нарезание с учётом заборной части |
| Глубина отверстия на полный диаметр | От базы до начала сужения отверстия у дна | Показывает, сколько места есть для прохода метчика и зазора под ним |
| Глубина сверления до вершины | От базы до самой глубокой точки отверстия | Нужна при настройке сверления и проверке остаточной толщины стенки |
Обратите внимание на входную фаску. Если чертёж требует 12 мм полной резьбы после фаски, а рабочий профиль начинается на 0,8 мм ниже торца, нижняя граница полной резьбы будет на глубине 12,8 мм от торца. Если те же 12 мм уже заданы от торца до нижней границы профиля, повторно прибавлять фаску не нужно.
Диаметр отверстия выбирают отдельно. На него влияют шаг и допуск резьбы, материал и способ обработки. Для режущего метчика и раскатника одного номинала могут требоваться разные свёрла. Таблицы и пояснения собраны в статье «Диаметр отверстия под резьбу».
Как рассчитать глубину сверления
Для обычного отверстия с коническим дном можно использовать расчёт, в котором конец метчика и зазор под ним целиком помещаются в цилиндрической части. Такой подход удобен для наладки: не требуется рассчитывать, насколько носик конкретного метчика может зайти в конус.
Глубина до вершины сверла = глубина полной резьбы + длина конца метчика до полного профиля + зазор + высота конуса сверла.
Все размеры в формуле выражают в миллиметрах.
1. Определите длину конца метчика до полного профиля
Заборная часть метчика снимает металл постепенно. Первые зубья формируют резьбу на неполную высоту. Чтобы у нижней границы резьбы получился полный профиль, до этой границы должен дойти участок метчика с зубьями полного профиля.
Для расчёта нужен осевой размер от крайней точки метчика до первого зуба полного профиля. Если производитель указывает длину заборной части в шагах, умножьте их число на шаг резьбы. Например, 2,5 шага для М8×1,25 дают 2,5 × 1,25 = 3,125 мм. По эскизу инструмента проверьте, входит ли в этот размер выступающий носик. Если он показан отдельно, учтите его длину.
У метчиков одного номинала заборные части бывают разными. Замена модели без изменения программы может изменить глубину полного профиля даже при одинаковом ходе. Обозначения и размеры сверяйте с документацией конкретного инструмента. Каталог метчиков
2. Назначьте зазор под метчиком
Зазор оставляют между крайней точкой метчика в конце рабочего хода и началом конуса. При его назначении учитывают рекомендации изготовителя, отвод стружки и точность, с которой оборудование выдерживает глубину. Для расчёта предельных размеров отдельно проверьте, какие отклонения уже учтены в технологическом зазоре.
Универсальной прибавки в миллиметрах или шагах здесь нет. Если инструмент выносит стружку к входу, условия у дна одни. Если стружка скапливается в отверстии, больший зазор может отсрочить заклинивание, но проблему отвода стружки придётся решать выбором метчика или изменением процесса.
3. Прибавьте высоту конуса сверла
Если глубину сверления задают по вершине, к цилиндрической глубине прибавляют высоту конуса:
h = D / [2 × tg(α / 2)]
Здесь D — диаметр сверла, α — полный угол при вершине. Для обычной конической заточки при угле 118° высота составляет примерно 0,30 диаметра, при 135° — примерно 0,21 диаметра.
| Диаметр сверла | Высота конуса при 118° | Высота конуса при 135° |
|---|---|---|
| 5,0 мм | 1,50 мм | 1,04 мм |
| 6,8 мм | 2,04 мм | 1,41 мм |
| 8,5 мм | 2,55 мм | 1,76 мм |
| 10,2 мм | 3,06 мм | 2,11 мм |
Таблица показывает геометрию идеального конуса. При фасонной заточке, ступенчатой геометрии или плоском дне ориентируйтесь на чертёж сверла и фактическую форму отверстия. Если предстоит менять инструмент ради выигрыша в глубине, проверьте, подходит ли его геометрия для материала и оборудования. Каталог свёрл по металлу
Примеры расчёта для М6×1 и М8×1,25
В обоих примерах глубины отсчитываются от торца. Длина конца метчика и зазор заданы для расчёта. Для своей детали эти значения берут из документации на инструмент и условий наладки.
М6×1 с полной резьбой до глубины 10 мм
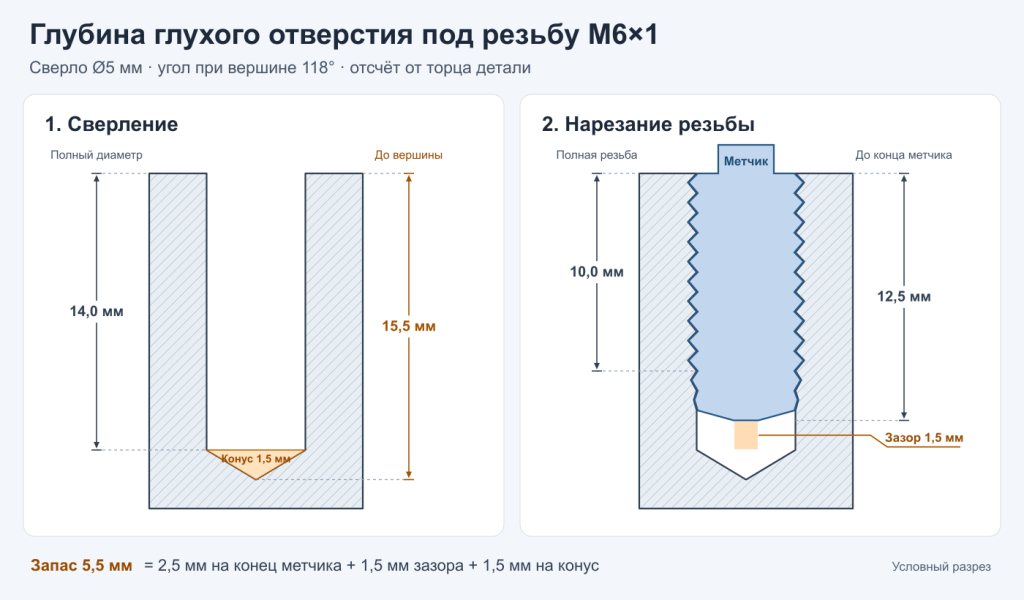
Под режущий метчик выбрано сверло Ø5,0 мм с углом при вершине 118°. От конца метчика до первого полного зуба 2,5 мм. Зазор под метчиком принят 1,5 мм.
| Что рассчитываем | Расчёт | Глубина от торца |
|---|---|---|
| Положение конца метчика | 10 + 2,5 | 12,50 мм |
| Отверстие на полный диаметр | 12,50 + 1,50 | 14,00 мм |
| Отверстие до вершины сверла | 14,00 + 1,50 | ≈ 15,50 мм |
Получается 4,0 мм запаса на полном диаметре и около 5,5 мм запаса до вершины сверла относительно глубины полной резьбы. Эти значения описывают одно и то же отверстие, измеренное до разных точек. Если задать сверлу 14 мм до вершины, участок полного диаметра окажется примерно на 1,5 мм короче расчётного.
М8×1,25 с полной резьбой до глубины 12 мм
В этом примере под режущий метчик выбрано сверло Ø6,8 мм с углом 118°. Сравним два метчика. Допустим, осевой размер от конца до полного профиля составляет 2,5 шага у первого и 1,5 шага у второго. Дополнительного выступающего носика нет. Для сравнения зазор в обоих случаях принят равным 1,5 мм.
| Параметр | Метчик с концом длиной 2,5 шага | Метчик с концом длиной 1,5 шага |
|---|---|---|
| Длина от конца до полного профиля | 3,125 мм | 1,875 мм |
| Глубина хода до конца метчика | 15,125 мм | 13,875 мм |
| Глубина отверстия на полный диаметр | 16,625 мм | 15,375 мм |
| Глубина до вершины сверла | ≈ 18,67 мм | ≈ 17,42 мм |
Более короткая заборная часть в этом примере экономит 1,25 мм глубины. При прочих равных нагрузка распределяется по меньшему числу зубьев, поэтому метчик с коротким заходом подбирают под материал и условия обработки. Если производитель рекомендует для него другой зазор, обе колонки пересчитывают с фактическими значениями.
Как выбрать метчик и учесть отвод стружки
Винтовые канавки для материалов с длинной стружкой
При нарезании глухих отверстий в материалах, которые дают длинную стружку, часто применяют метчики с винтовыми канавками, рассчитанные на отвод стружки к входу. При выборе проверяют назначение метчика, направление отвода стружки и допустимую глубину резьбы для конкретной модели.
Метчик с подточкой, направляющей стружку вперёд, обычно применяют для сквозных отверстий. В глухом отверстии стружке некуда выйти через дно. Если момент растёт именно ближе к концу рабочего хода, проверьте, куда инструмент направляет стружку и остаётся ли свободное место под ним. Различия между исполнениями разобраны в статье «Как выбрать метчик».
Прямые канавки для короткой стружки
Для материалов с короткой или сыпучей стружкой могут подходить метчики с прямыми канавками, если изготовитель допускает их для конкретного материала и глубины. При переходе на другой сплав полезно проверить первое отверстие после обработки: стружка, которая свободно выходила при одной наладке, при другой может остаться у дна или забить канавки.
Раскатник для подходящих пластичных материалов
Раскатник формирует профиль пластической деформацией. Стружки при этой операции нет, поэтому отпадает задача вывести её из зоны резьбообразования. При этом у раскатника остаётся формующая заборная часть, а под концом инструмента по-прежнему нужен зазор.
При переходе на раскатывание пересчитывают и глубину, и диаметр подготовки. Диаметр берут по данным производителя раскатника с учётом материала и требований к профилю. Заодно проверяют смазку и допустимый крутящий момент.
Что делать, если под резьбой тонкая стенка
Допустим, отверстие М8 из примера сверлят в детали с местной толщиной 21,5 ± 0,2 мм. По чертежу под отверстием нужно сохранить не менее 3 мм металла. Если обратная поверхность плоская и перпендикулярна оси отверстия, предельную глубину до вершины можно определить по минимальной толщине:
21,5 − 0,2 − 3,0 = 18,3 мм.
Первый вариант из примера требует 18,67 мм до вершины и выходит за предел ещё до учёта погрешности обработки. Второй требует 17,42 мм. Между расчётной глубиной и пределом остаётся около 0,88 мм. В этот диапазон должна вписаться фактическая глубина с учётом отклонений сверления и требований к минимальной цилиндрической глубине.
Если рядом проходит канал, есть карман или стенка наклонена, одной проверки толщины по оси недостаточно. Нужно проверить минимальную перемычку по геометрии детали: ближайшая точка соседней полости может оказаться сбоку от вершины сверла.
Когда глубины не хватает, проверьте следующие варианты:
- Метчик с более короткой заборной частью. Пересчитайте ход и убедитесь, что инструмент подходит для материала и выводит стружку при заданной глубине.
- Сверло с другим углом при вершине или инструмент для плоского дна. Сравните реальную форму дна и проверьте, сколько цилиндрической глубины получите.
- Резьбофрезерование. Если оборудование позволяет, проверьте вариант с резьбофрезой. Потребную глубину определяют по геометрии фрезы, траектории и зазору у дна.
- Изменение детали или соединения. Если технологические варианты не дают нужного профиля и остаточной стенки одновременно, согласуйте с конструктором изменение длины резьбы, крепежа или геометрии детали.
Как настроить обработку и проверить первое отверстие
- Выпишите размеры с чертежа. Зафиксируйте номинал и шаг резьбы, глубину полного профиля, базу расчета, фаску и минимальную стенку. Если задан предел глубины сверления, уточните, до какой точки он относится.
- Подберите сверло и метчик как пару. Запишите диаметр и угол сверла, длину конца метчика до полного профиля и зазор. Проверьте направление отвода стружки.
- Задайте глубины сверления и нарезания отдельно. Проверьте, как измерена длина каждого инструмента и к какой точке относится координата в цикле станка. Для синхронного нарезания проверьте соответствие осевой подачи шагу резьбы.
- Проверьте первое отверстие после сверления. Подберите измерительный инструмент под контролируемую глубину. Показание зависит от формы наконечника: один щуп достаёт до вершины конуса, другой касается его склонов раньше.
- Очистите отверстие и проверьте резьбу. Если нормируется глубина полного профиля, используйте калибр с отметкой глубины или отдельный способ измерения, предусмотренный технологией. Сам по себе факт, что проходной калибр вворачивается, не показывает, достигнута ли требуемая глубина.
- Проверьте посадку крепежа, если этого требует сборка. Сопоставьте фактический вылет винта с доступной длиной резьбы и формой дна. Винт может остановиться на неполных витках или дне до того, как прижмёт соединяемые детали.
Частые ошибки при сверлении и нарезании
| Что происходит | Что проверить в первую очередь |
|---|---|
| Полный профиль заканчивается выше размера по чертежу | Фактическую длину заборной части, выступающий носик, положение конца метчика при реверсе и базу отсчёта |
| Метчик резко тормозит на последних оборотах | Глубину цилиндрической части, зазор под инструментом, стружку у дна и синхронизацию подачи |
| После замены метчика резьба стала короче при той же программе | Длину от конца нового метчика до первого полного зуба и коррекцию длины инструмента |
| Отверстие вышло в соседнюю полость | Глубину до вершины сверла, местную толщину детали и положение полости относительно оси |
| Винт идёт туго или упирается до прижима | Глубину полной резьбы, длину винта, наличие стружки, состояние входной фаски и профиль резьбы |
Если глубины выдержаны, а калибр всё равно не проходит или профиль рвётся, проверьте диаметр подготовленного отверстия, состояние кромок и соосность инструмента.


